模具开发与制造 / HW6368
后支架压铸模具
模具与试模中的质量检查。
客户对后支架关键区域提出气孔要求。这个一模两腔项目展示我们承担的模具开发制造工作,以及模胚实测、装配检查和 T0 样件观察怎样共同支持工程评审。
铝合金
一模两腔
8418 模具钢
模具检查与 T0 试模
客户的质量要求
支撑与装配定位之外,还要关注关键区域的内部质量。
后支架用于支撑固定与装配定位。客户按区域规定气孔检查要求,关键区域的要求如下。
- 气孔密度
- ≤ 1 个 / 3 mm²
- 最大孔径
- ≤ 0.5 mm
上述数值是检查要求,不是本页给出的实测结果。
我们承担的模具工作
项目范围涵盖技术评审、DFM 与模流分析、模具设计制造、试模、修改和检测;前后模仁采用 8418 模具钢。以下从模具本体检查和 T0 试模两个层面,展开本项目的质量工作。
模具本体的检查
模具的尺寸、配合与动作,是质量评审的重要一环。
本项目的模胚实测记录对照设计尺寸填写测量值;模具检查清单则覆盖模胚、模仁、零部件与装配。检查内容从板件和孔位延伸到分型面、冷却水路、合模导向和顶出部件。
- 模胚
- 外形尺寸、装夹槽、孔位、导向配合及冷却接口标识。
- 模仁
- 分型面与型腔表面、水路通畅、顶针配合及镶件装配标识。
- 零部件与标准件
- 螺丝长度、冷却管路装配,以及备用镶针和顶针的标识。
- 装配
- 合模与导向配合、顶出零件位置、活动部件动作及锁模块装配。
查看模胚尺寸实测摘录
| 部件 | 设计要求(mm) | 实测尺寸(mm) |
|---|---|---|
| A 板 | 540 × 520 × 146.8 | 540.08 × 520.06 × 146.84 |
| B 板 | 540 × 520 × 139.8 | 540.09 × 520.08 × 139.83 |
| 撑块(方铁) | 480 × 120 × 110 | 480.06 × 120.07 × 110.04 |
摘录展示设计要求与实际测量值,不作公差符合性判定。
T0 试模的观察与检查
把模具现场、模面温度与样件内部观察放在一起看。
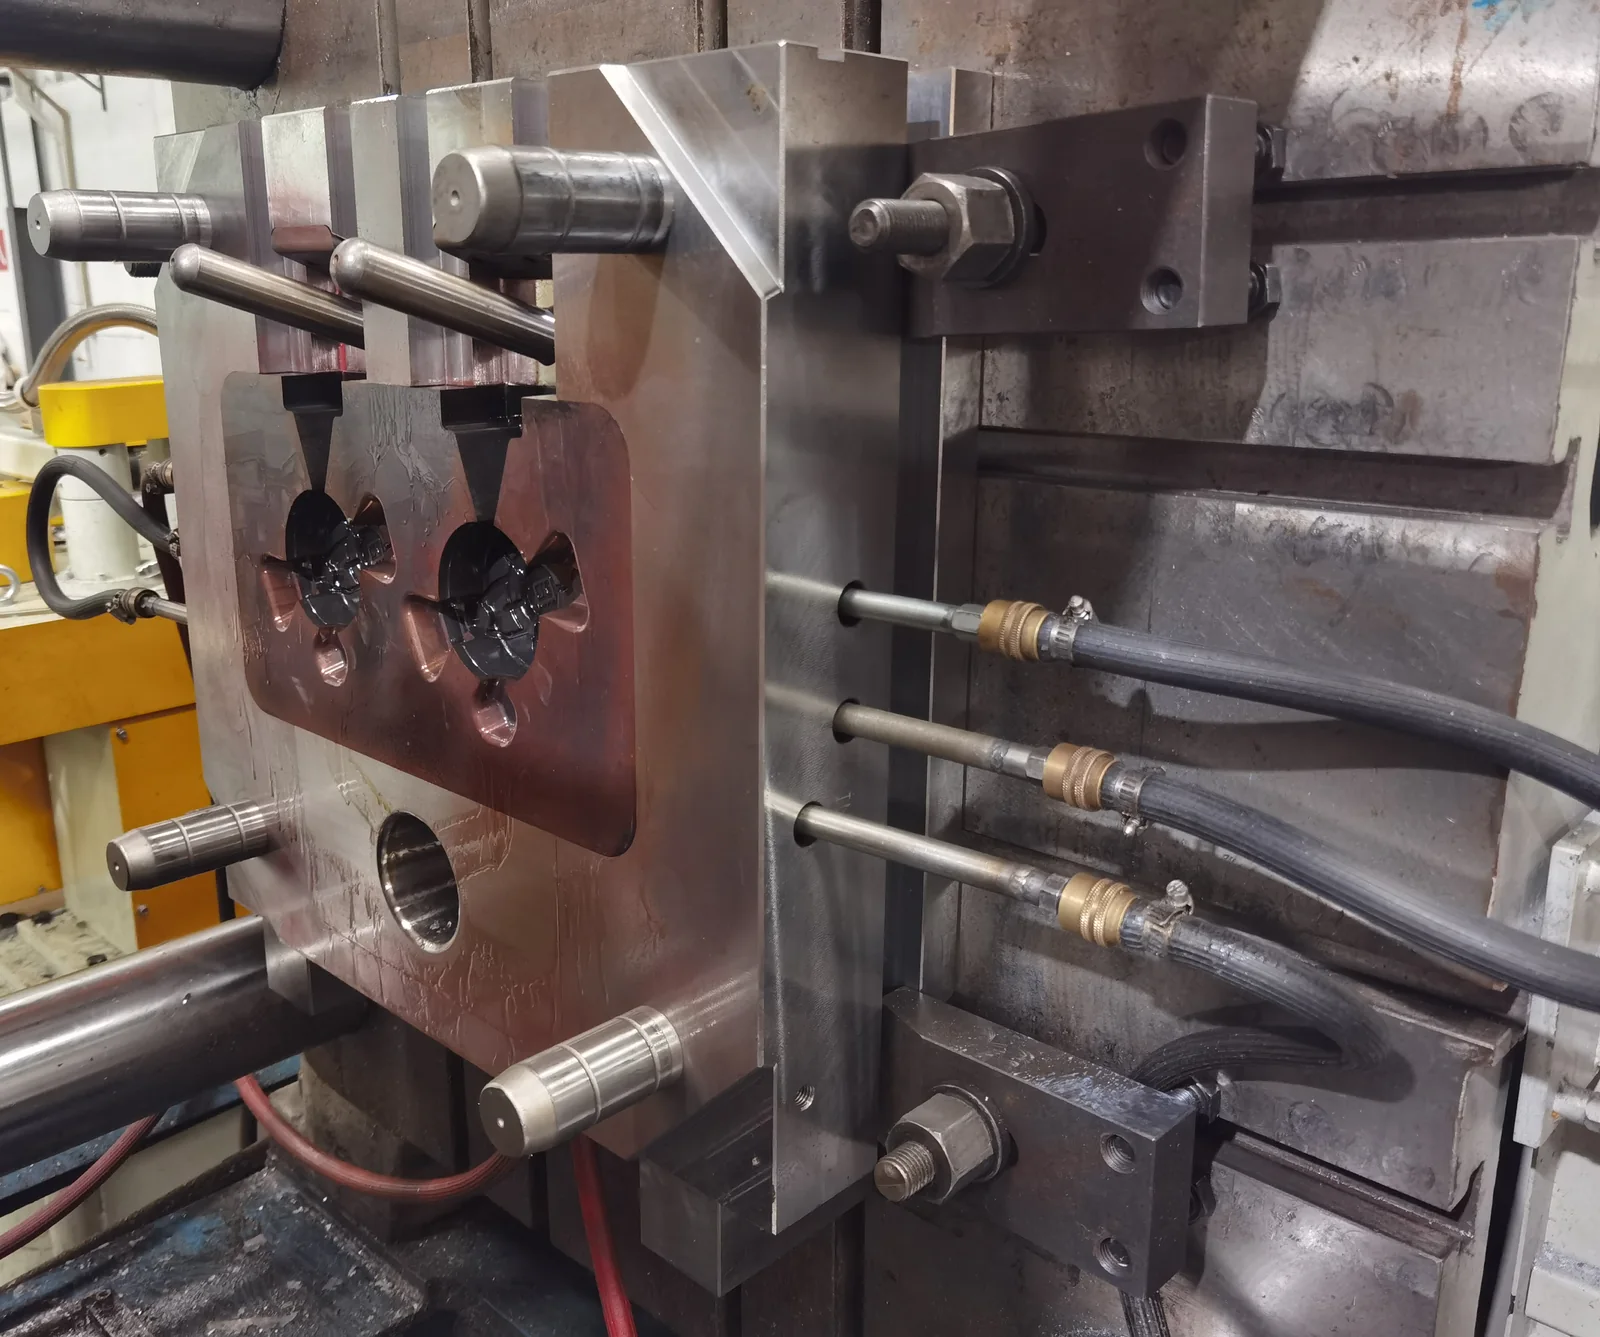
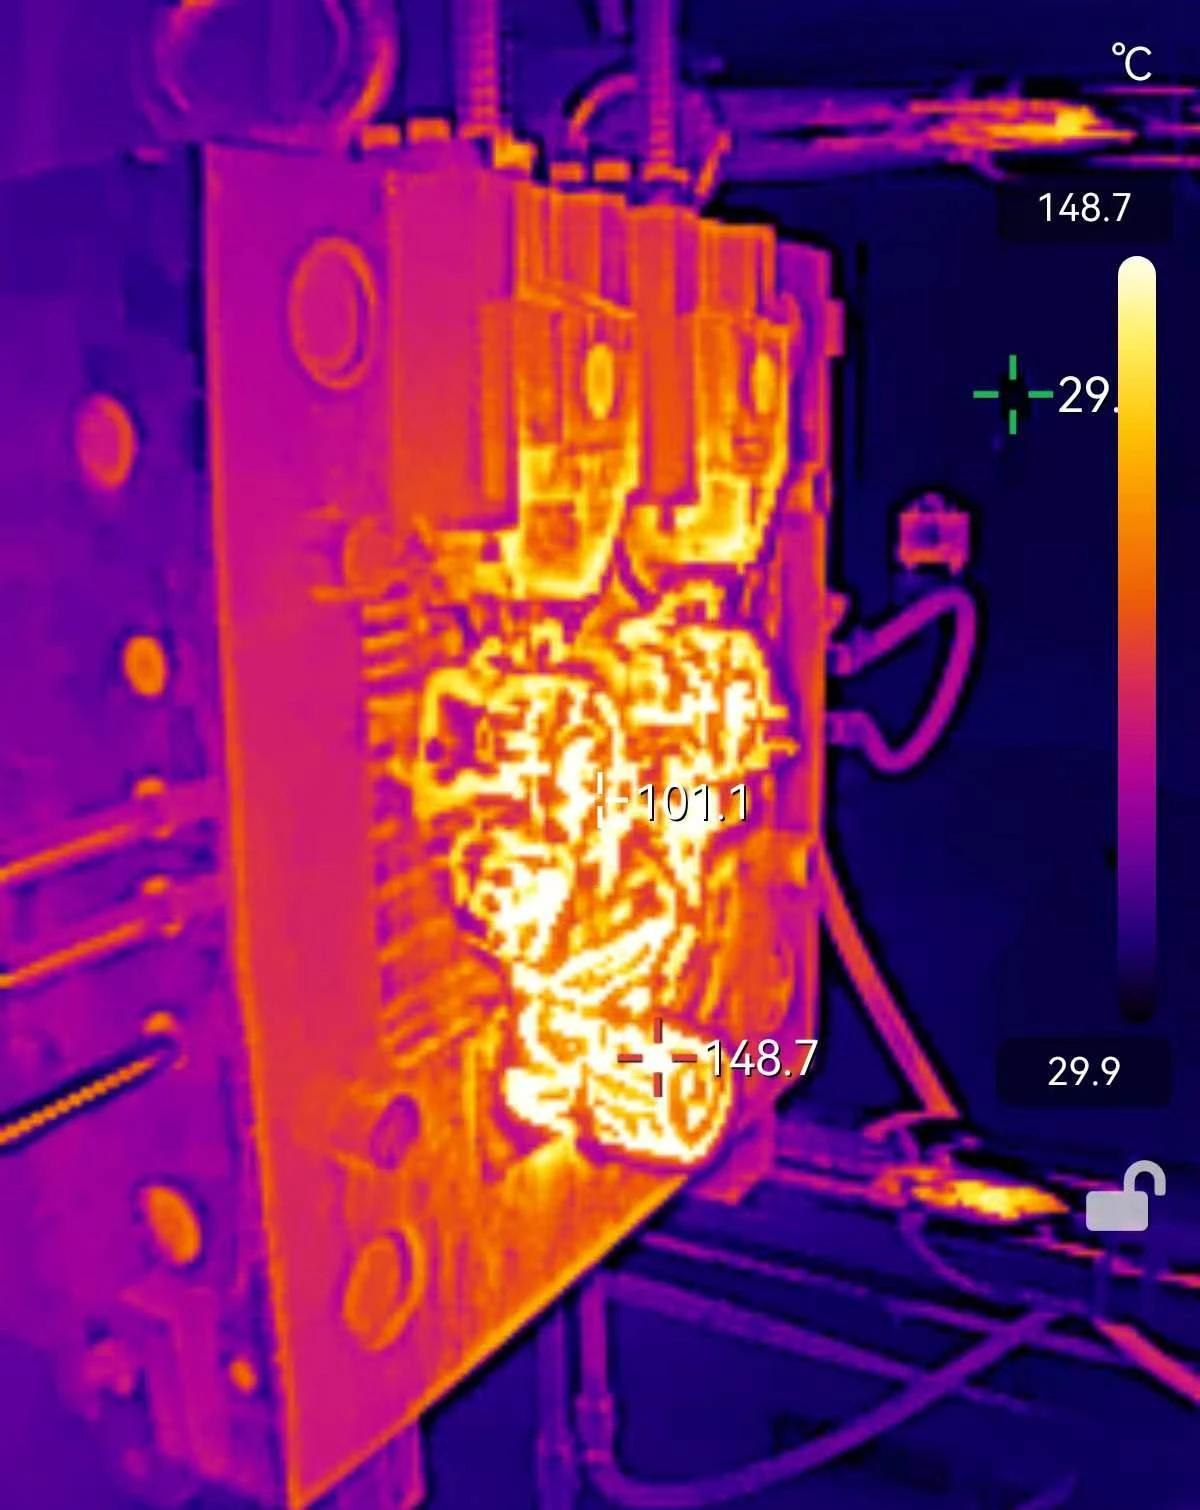
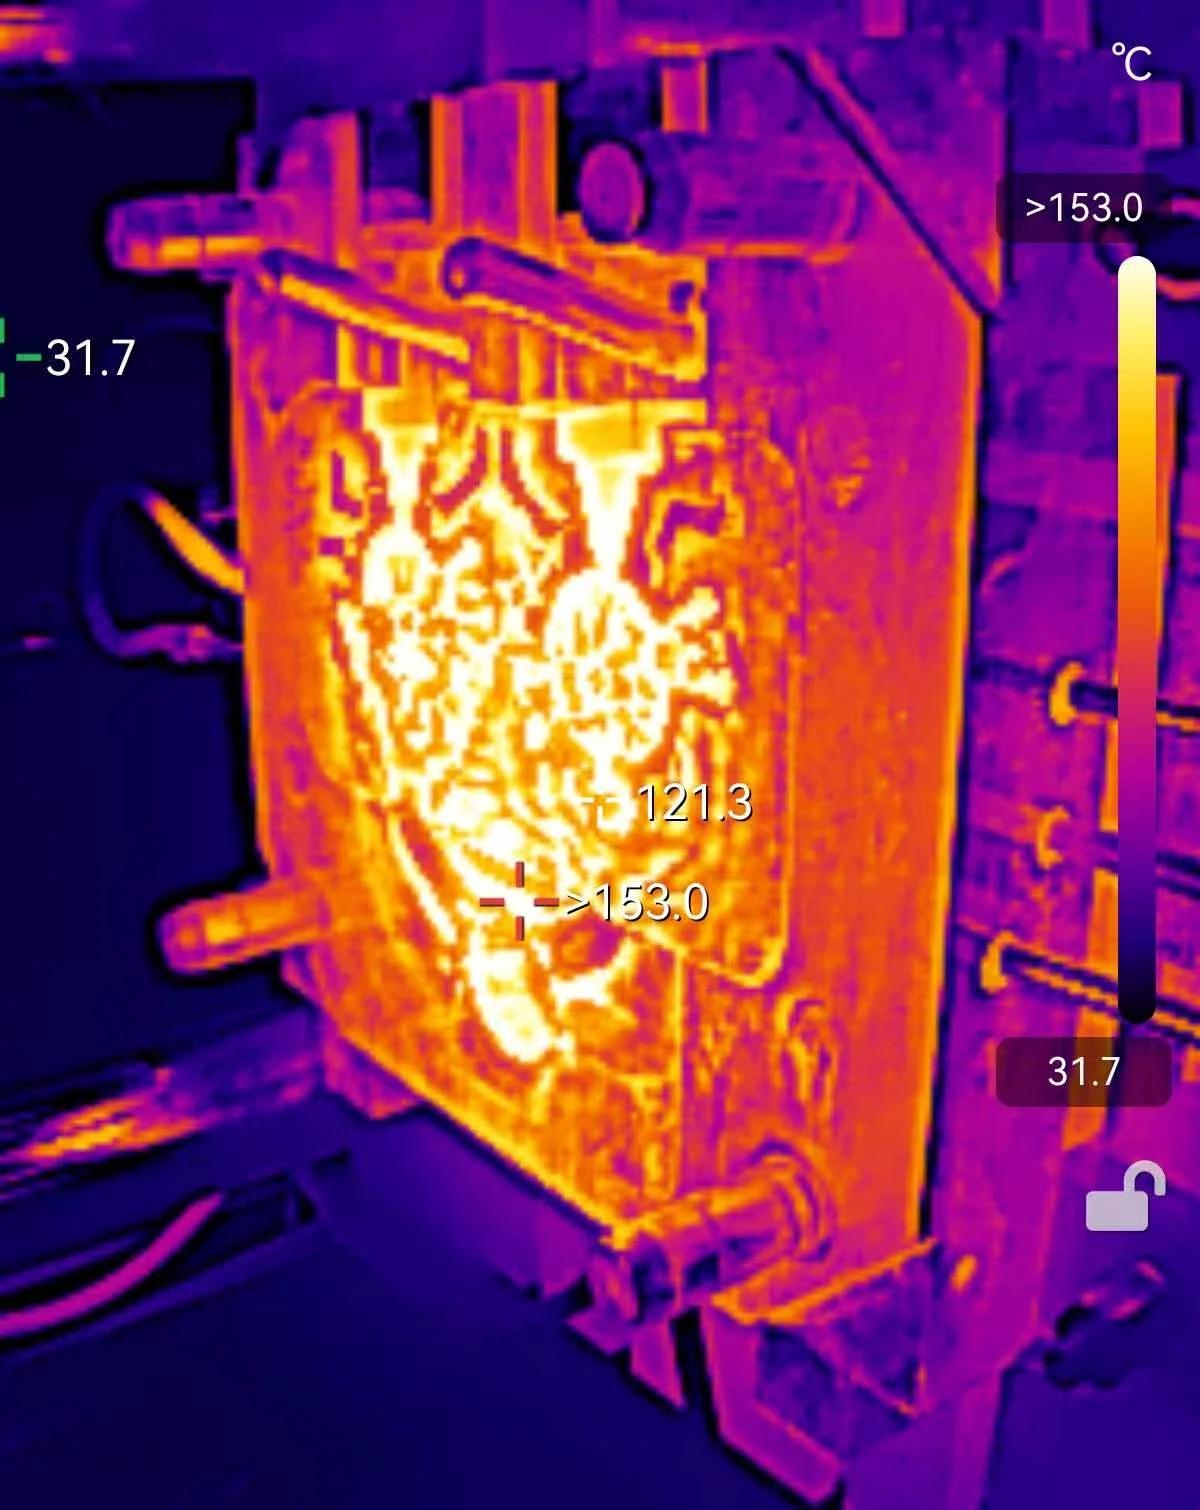
T0 试模资料保留了动、定模冷却水路的进出水连接、喷涂后的热像及两腔样件。模具检查关注尺寸和配合,试模资料则呈现模具在现场的设置与试制样件的状态。
喷涂后,观察模面温度分布
热像用于观察模面不同位置的温度分布,保留了测点和色阶。两个视角的量程不同,需分别按各自标尺阅读。
从两腔样件,继续观察内部结构
两腔试铸件保留了流道与溢流结构。样件检查资料进一步提供正面和侧面 X 射线图像,用于观察内部结构,与客户对关键区域气孔的关注相对应。
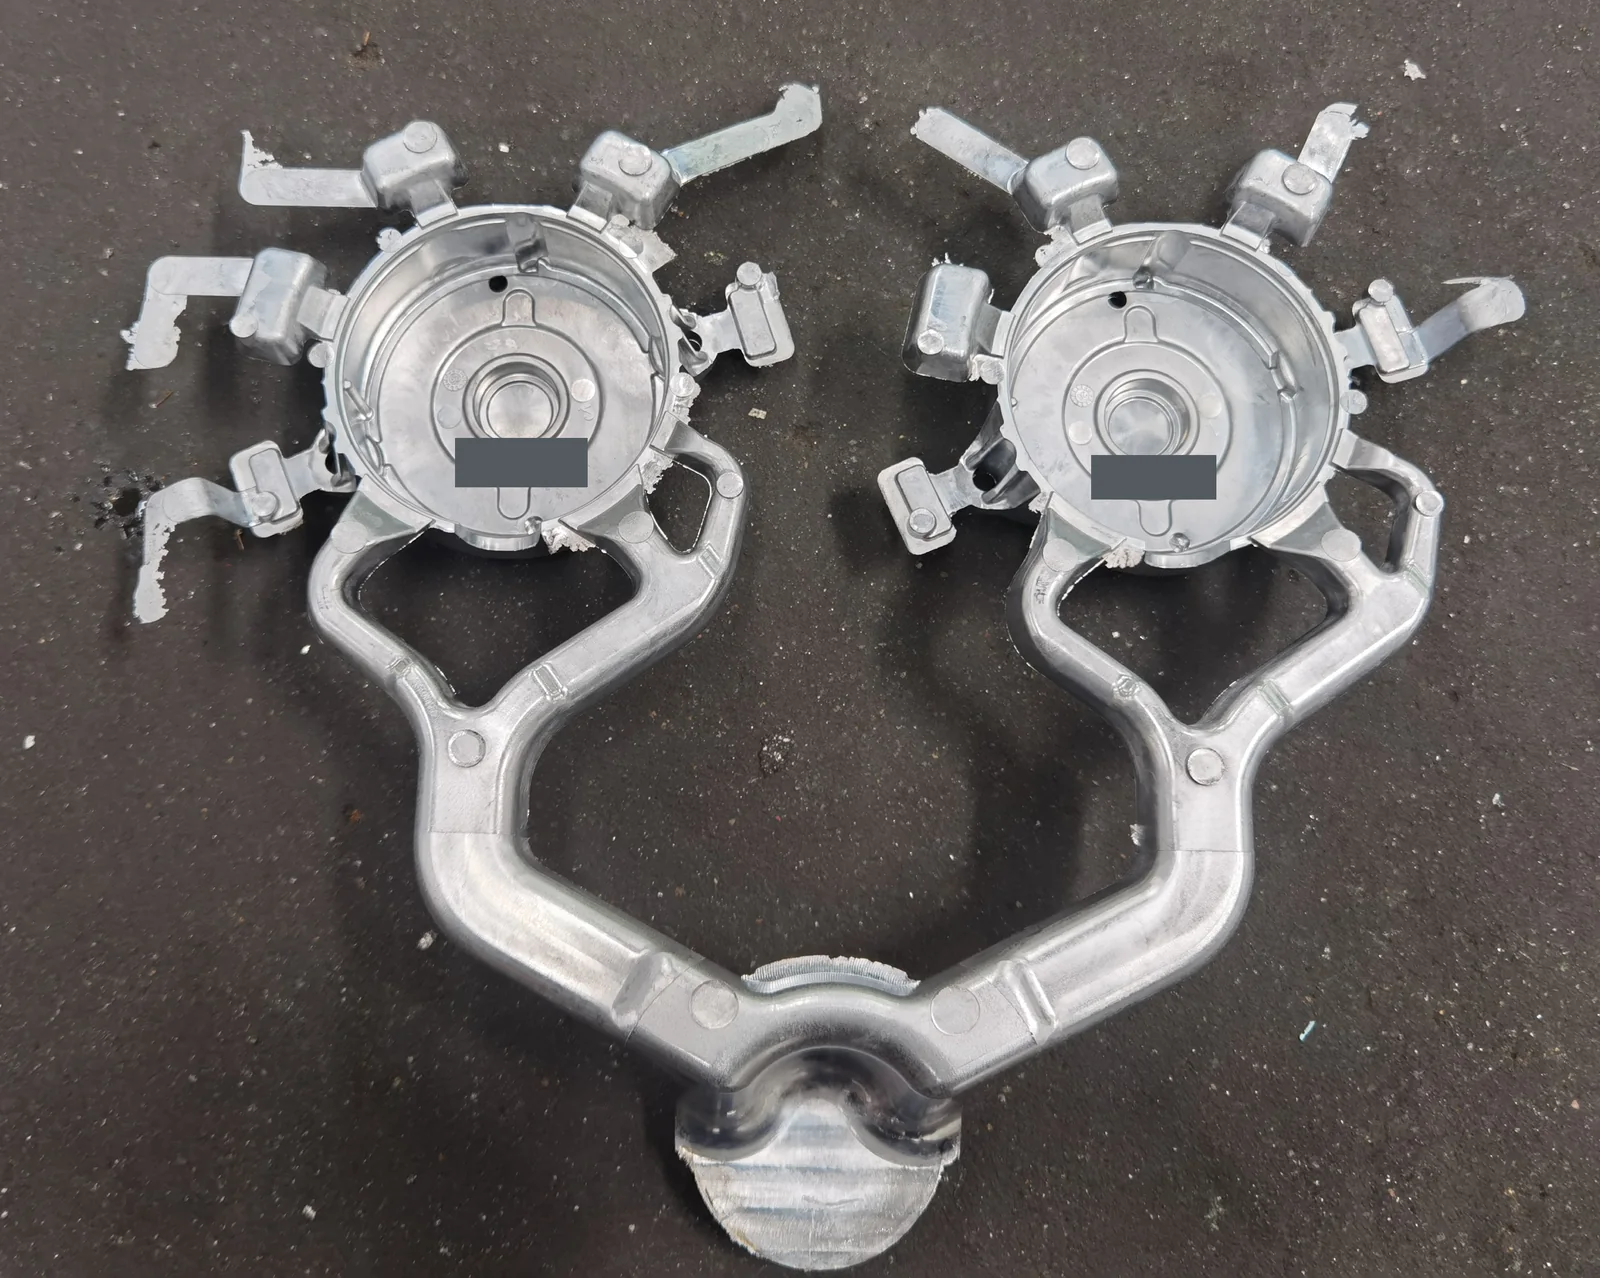
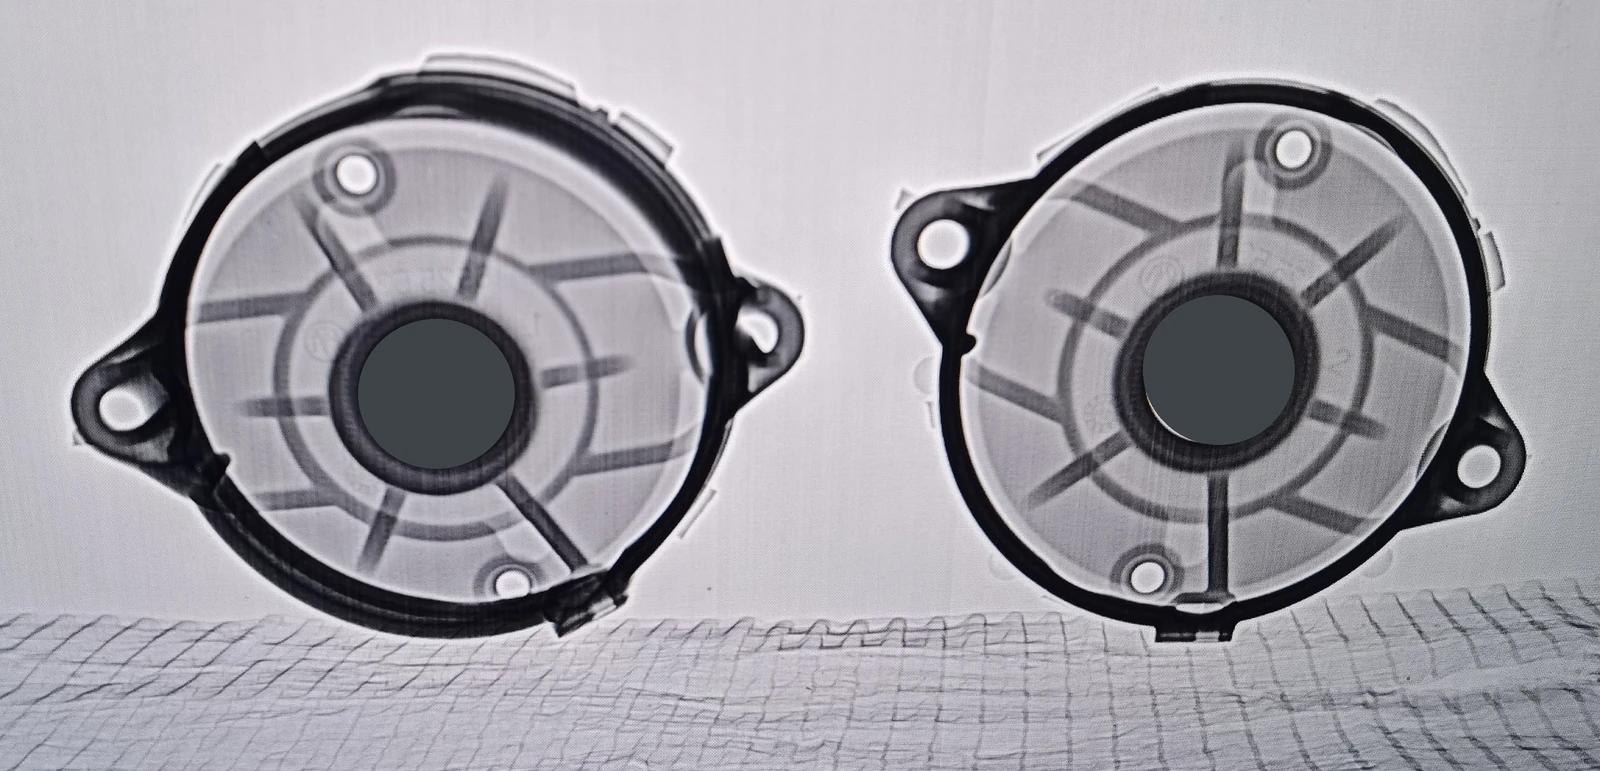
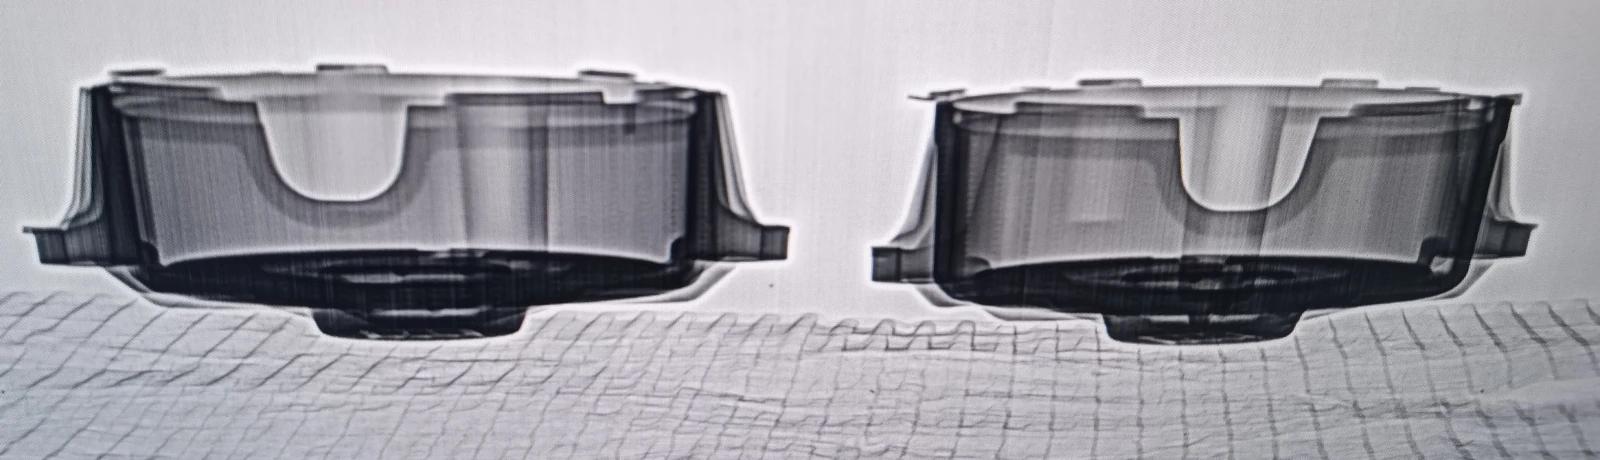
图像用于呈现观察内容;气孔数量、尺寸及是否满足客户要求,仍需相应的定量检验结论。
本次案例的工程阶段
已形成模具检查与 T0 试模记录,支持后续技术评审。
本次案例展示了从模胚尺寸、模具配合与装配检查,到 T0 模温和样件内部观察的实际工作。项目同时配有维护说明,覆盖安装与冷却连接、预热、分型面铝料清理,以及模仁和芯针的定期保养。
本案例聚焦模具检查与 T0 试模阶段的工程记录。
开始您的模具项目
先讨论图纸与质量要求。
请提供零件图纸、关键尺寸与公差,以及气孔等质量要求,与我们讨论模具开发制造需求。